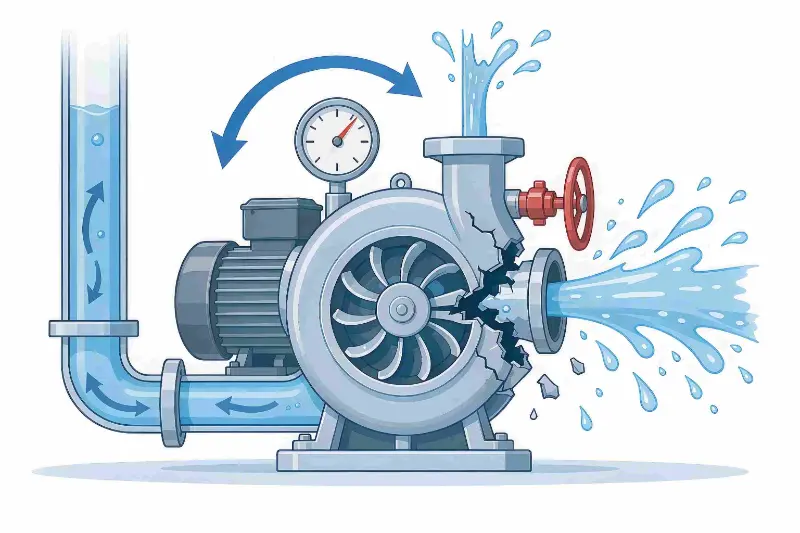
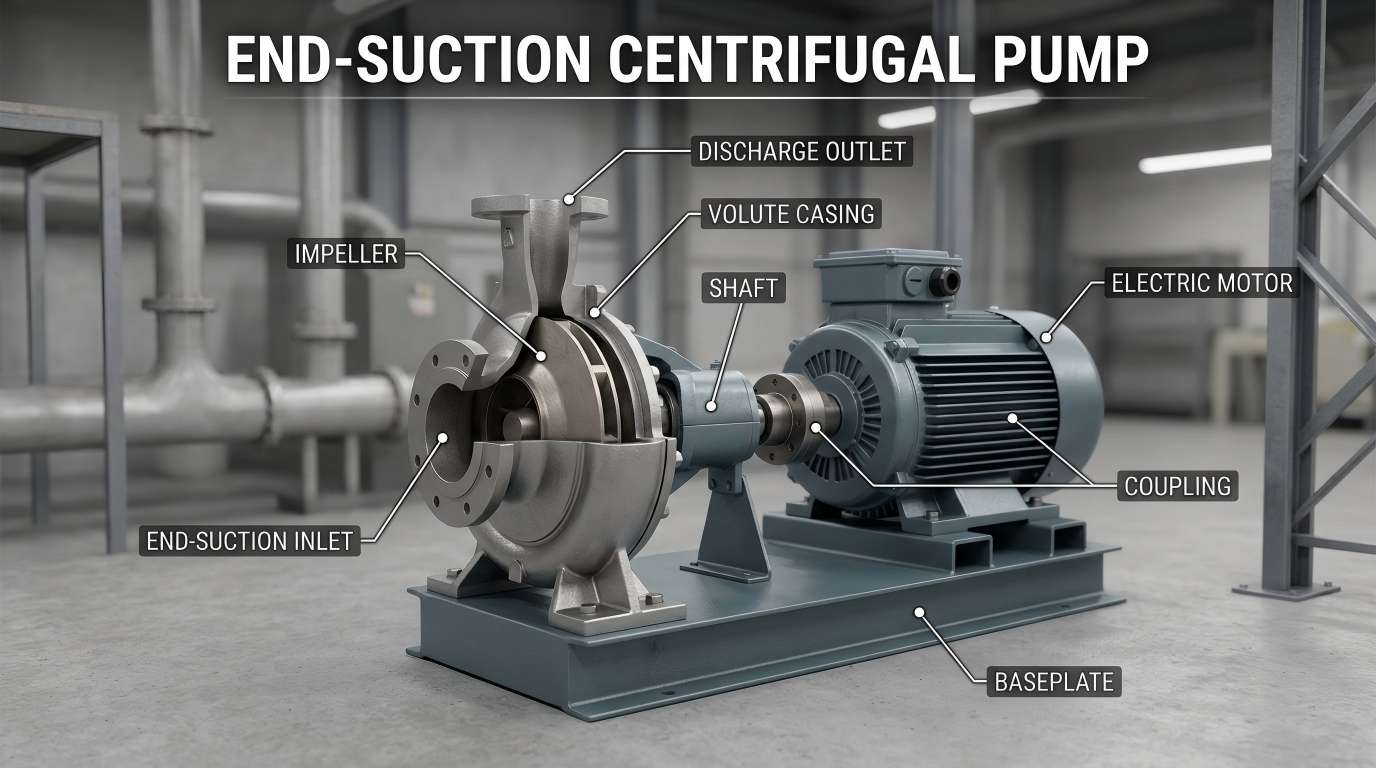
Paveikslėlis: uždaro vožtuvo slėgio padidėjimo, kurį sukelia išleidimo vožtuvo uždarymas, dėl kurio plyšta siurblio korpusas ir išstumiama terpė, schema
Dauguma siurblio korpuso plyšimų atsiranda dėl staigios krypties (uždarytų vožtuvų slėgio padidėjimas), klaidingo nuotolinio paleidimo ir automatinių blokatorių gedimų. Šiame straipsnyje aptariami rankiniai, nuotoliniai ir automatiniai paleidimo/išjungimo scenarijai, siekiant paaiškinti vožtuvo patikrą, veikimo procedūras ir prietaisų blokavimo priežiūrą, taip užkertant keliąišcentrinis siurblysviršslėgio plyšimo incidentai.Teffikovisada teikia pirmenybę išcentrinio siurblio eksploatavimo saugai ir pateikia išsamias saugaus eksploatavimo ir priežiūros rekomendacijas dėl siurblio korpuso plyšimo pavojaus. Norint iš esmės išvengti tokių incidentų, negalima pasikliauti vien aparatinės įrangos apsauga; vožtuvo patikra, nuotolinis patvirtinimas ir automatinis blokavimo valdymas turi būti taikomas kiekvienai paleidimo / sustabdymo operacijai.
Nešvarumas (veikiantis prieš uždarytą vožtuvą) yra fizinė pagrindinė daugumos siurblio korpuso plyšimų priežastis, o automatinės valdymo sistemos padidina šią riziką:
Mažo ir vidutinio dydžio cheminių žaliavų rezervuaro gamykloje, atlikus akumuliacinės talpos perkėlimo išcentrinio siurblio techninę priežiūrą, techninės priežiūros brigada atnaujino įrangą, tačiau pamiršo atidaryti išleidimo vožtuvą, tada perjungė siurblį į automatinį režimą. Siurblys įsijungė ir sustojo automatiškai pagal bako lygio signalus, o vietoje nieko nebuvo. Kai bako lygis pakilo iki nustatytos paleidimo vertės, PLC sistema automatiškai paleido išcentrinį siurblį. Skystis sandarioje siurblio kameroje buvo nuolat maišomas sparnuotės; vos per 90 sekundžių terpė greitai įkaista ir išgaravo, o slėgis siurblio viduje vis kilo. Kadangi gamyklos mažo srauto blokavimas nebuvo kalibruotas daugiau nei dvejus metus, jo jutiklis sustojo ir sugedo, o jokia apsauga išjungimo nesuveikė. Galiausiai plyšo siurblio korpusas, o aukštos temperatūros terpė išsipurškė į išorę, sunaikindama vietoje įrengtą įrangą ir priversdama avariniu būdu išjungti gamybos liniją, dėl ko buvo padaryta didelių remonto ir prastovų nuostolių. Tyrimo po incidento ataskaitoje buvo nustatytos dvi pagrindinės priežastys: vožtuvo būklės nepavyko pakartotinai patikrinti vietoje po techninės priežiūros ir saugos blokavimas ilgą laiką nebuvo patikrintas.
Išvada: Neprižiūrimas veikimas + vožtuvai nenustatyti iš naujo + nepavykę blokavimai – plyšimas atsirado tik dėl šių trijų veiksnių derinio ir jo būtų buvę galima išvengti, jei būtų buvęs kontroliuojamas kuris nors vienas.
Griežtai patikrinkite visų vožtuvų būseną
Prieš paleidžiant siurblį, kiekvienas linijos vožtuvas turi būti patvirtintas po vieną, kad būtų išvengta paleidimo, kai vožtuvai yra uždaryti:
Vožtuvo atidarymo/uždarymo padėtys yra svarbūs valdymo taškai, užtikrinantys saugų siurblio veikimą, ir turi būti įforminti įrangos darbo instrukcijose ir paleidimo kontroliniuose sąrašuose. Operatoriai turėtų patvirtinti kiekvieną elementą pažymėdami jį, pašalindami pasitikėjimą patirtimi ir sumažindami žmogiškąsias klaidas per institucinę kontrolę.
Nuotolinis paleidimas yra aukšto dažnio scenarijus dėl slėgio padidėjimo plyšimų; Pasikliaujant vien tik centriniu valdymo ekranu, negalima patvirtinti faktinių sąlygų vietoje:
Daugelis bako ištuštinimo siurblių priklauso nuo lygio matavimo prietaisų ir PLC programų, kad būtų galima automatiškai paleisti / išjungti ir veikti be priežiūros, o tai padidina riziką.
Atlikus techninės priežiūros ar dujotiekio darbus ir prieš perjungiant į automatinio valdymo režimą, visi vožtuvai turi būti dar kartą patikrinti vietoje: įleidimo vožtuvas visiškai atidarytas, išleidimo vožtuvas iš anksto nustatytoje paleidimo padėtyje ir visi oro išleidimo vožtuvai uždaryti. Tipiškas rizikos scenarijus: kai bako lygis pasiekia aukščiausią tašką, automatinė valdymo sistema paleidžia siurblį, tačiau po techninės priežiūros išleidimo vožtuvas lieka uždarytas, o tai sukelia tiesioginio slėgio padidėjimą, dėl kurio per trumpą laiką plyšta siurblio korpusas.
Kad siurblys neįsijungtų automatiškai, kai linijos vožtuvai uždaromi, turi būti sumontuotas visas prietaisų apsaugos įtaisų rinkinys:
Veiklos valdikliai pašalina žmogaus klaidas, o aparatinės įrangos apsauga yra paskutinė saugos linija:
Visa apsaugos sistema susideda iš trijų sluoksnių:
Didžioji dauguma išcentrinio siurblio plyšimų yra ne įrangos kokybės problemos, o netinkamo vožtuvo veikimo ir automatinio valdymo apsaugos gedimo rezultatas.Teffikorekomenduoja įmonėms standartizuoti saugos valdymą trimis paleidimo/išjungimo režimais – rankiniu, nuotoliniu ir automatiniu – įgyvendinti viso proceso saugos apsaugą ir nuolat mažinti gamybos saugos pavojų, kurį sukelia siurblio korpuso viršslėgio plyšimas.